Forjare: o analiză cuprinzătoare a avantajelor, caracteristicilor și proceselor
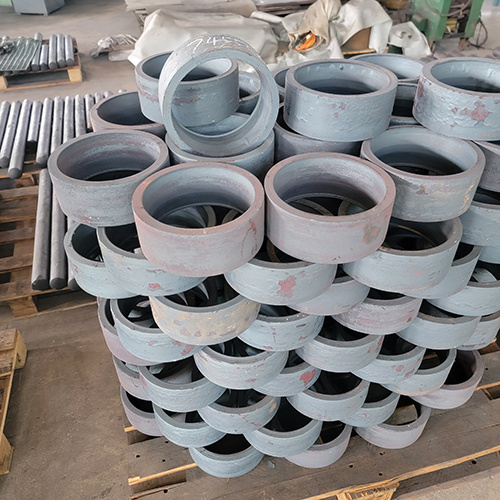
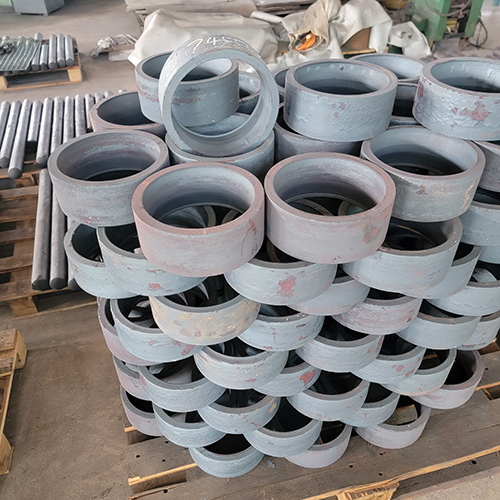
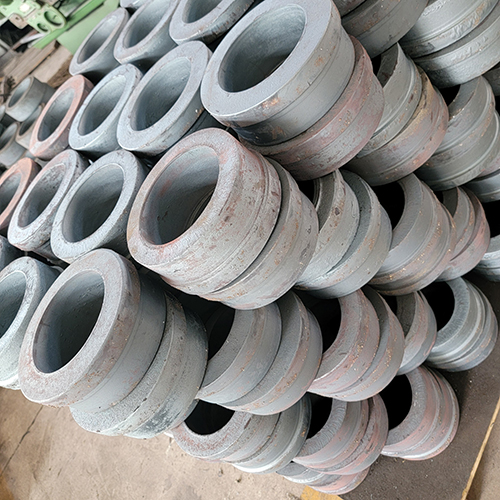
Forjarea este o tehnologie de bază de prelucrare a plasticului în domeniile producției mecanice și metalurgiei. Principiul său de bază implică aplicarea forței exterioare țaglelor metalice folosind echipamente precum ciocanele de forjare și prese, provocându-le să sufere deformare plastică la temperaturi ridicate (forjare la cald) sau la temperatura camerei (forjare la rece), obținând astfel piese de prelucrat sau semifabricate care îndeplinesc cerințele de formă, dimensiune și proprietăți mecanice. În comparație cu metodele de prelucrare precum turnarea și tăierea, forjarea se caracterizează prin „optimizarea structurii interne a metalelor și îmbunătățirea proprietăților mecanice ale componentelor” și este utilizată pe scară largă în fabricarea de echipamente de ultimă generație. Mai jos este o explicație detaliată din trei dimensiuni: avantaje, caracteristici și procese.
I. Avantajele de bază ale forjarii
Prin schimbarea structurii interne și a formei țaglelor metalice prin forța externă, avantajele forjarii sunt concentrate în proprietățile mecanice, utilizarea materialului și adaptabilitatea la scenariile de aplicare:
1. Proprietăți mecanice ale metalului îmbunătățite semnificativ cu fiabilitate ridicată a componentelor
Structura internă optimizată: în timpul procesului de forjare, defecte precum porozitatea turnării, găurile de gaz și cavitățile de contracție din țagla metalică sunt compactate. Granulele sunt rafinate și formează „linii de curgere fibroase” (linii de curgere a metalului) de-a lungul direcției tensiunii, crescând proprietățile mecanice cheie, cum ar fi rezistența la tracțiune, rezistența la curgere și rezistența la impact a componentei cu 30% până la 50% în comparație cu piesele turnate.
Adaptare la condiții extreme de lucru: Componentele forjate au o rezistență excelentă la oboseală și rezistență la impact și pot rezista la medii dure, cum ar fi sarcini alternative pe termen lung, presiune ridicată și temperatură ridicată. Ele sunt „procesul preferat pentru componentele portante de bază” în echipamentele de ultimă generație, cum ar fi aerospațiale (discuri de turbină a motorului), tranzitul feroviar (axele roților) și mașinile de construcție (arborii cotiți).
2. Utilizare ridicată a materialelor cu costuri de producție controlabile
Reducerea deșeurilor de material: forjarea modelează componentele prin „deformare plastică” fără a îndepărta o cantitate mare de material în exces. Rata de utilizare a materialului poate ajunge la 70% până la 95% (forjarea cu matriță de precizie depășește chiar 90%), ceea ce este mult mai mare decât cea a procesării de tăiere (de obicei doar 30% până la 50%).
Costuri ulterioare de procesare mai mici: Procese precum forjarea cu matriță și forjarea de precizie pot produce direct semifabricate „de formă aproape netă” aproape de dimensiunea produsului finit, reducând semnificativ volumul de lucru al proceselor ulterioare de tăiere, cum ar fi strunjirea și frezarea, potrivite în special pentru controlul costurilor în scenariile de producție în masă.
3. Adaptabilitate largă a materialelor și flexibilitate puternică a procesului
Compatibilitatea materialelor: Poate procesa aproape toate materialele metalice forjabile, inclusiv oțel carbon, oțel aliat, aliaj de aluminiu, aliaj de titan, aliaj de cupru etc. Printre acestea, optimizarea performanței „materialelor dificil de prelucrat”, cum ar fi oțelul aliat de înaltă rezistență și superaliajul se bazează mai mult pe procesele de forjare.
Compatibilitatea produsului: De la piese mici de precizie (cum ar fi semifabricate de viteze și șuruburi) până la componente mari pentru sarcini grele (cum ar fi turbine hidraulice de 10.000 de tone și capete de vas sub presiune cu energie nucleară) și de la arbori simpli până la piese complexe cu forme speciale (cum ar fi lamele pentru motor aero), toate pot fi formate prin forjare.
4. Stabilitate dimensională bună a componentelor și consistență de înaltă calitate
Deformarea taglelor metalice în timpul forjarii este strict controlată de matrițe (forjare cu matriță) sau parametrii echipamentului (forjare cu matriță deschisă). În special, toleranța dimensională a pieselor forjate cu matriță poate fi controlată stabil de la IT12 la IT10, iar rugozitatea suprafeței ajunge la Ra6,3 la Ra12,5μm. În timpul producției de masă, proprietățile mecanice și acuratețea dimensională a componentelor au fluctuații mici, iar consistența calității este mai bună decât cea a pieselor turnate.
II. Principalele caracteristici ale forjarii
Caracteristicile tehnice ale forjarii sunt determinate de logica de bază a „deformarii metalului plastic + încărcarea forței externe + controlul temperaturii”, cu identificarea distinctă a procesului:
1. Centrat pe „Deformarea plastică solidă” și depinde de caracteristicile curgerii metalului
Esența forjării este de a utiliza „plasticitatea” metalelor la o anumită temperatură (abilitatea de a suferi deformare permanentă fără a se rupe sub forța externă). Forma este schimbată prin alunecarea atomilor în interiorul țaglei și reorganizarea boabelor. Întregul proces nu suferă o schimbare de fază de la „lichid la solid”, păstrând astfel compactitatea inerentă a metalului.
2. Temperatura ca parametru cheie de control, clasificată în „Forjare la cald”, „Forjare la rece” și „Forjare la cald”
Forjare la cald: țagla este încălzită peste „temperatura de recristalizare” (de exemplu, 1000-1250℃ pentru oțel carbon, 350-500℃ pentru aliajul de aluminiu). În acest moment, metalul are plasticitate ridicată și rezistență scăzută la deformare, potrivite pentru formarea de componente mari și complexe, dar scara de oxid trebuie îndepărtată ulterior.
Forjare la rece: țagla este forjată la temperatura camerei. Metalul are rezistență mare la deformare, dar precizie ridicată (toleranță IT9-IT7) și suprafață netedă (Ra1.6-Ra3.2μm). Nu este necesară încălzirea sau curățarea depunerilor de oxid, potrivite pentru piese mici de precizie (cum ar fi șuruburi și roți dințate).
Forjare la cald: țagla este încălzită între „temperatura camerei și temperatura de recristalizare” (de exemplu, 600-800 ℃ pentru oțel carbon). Combină rezistența scăzută la deformare a forjarii la cald și precizia ridicată a forjarii la rece și este un proces eficient dezvoltat în ultimii ani.
3. Metoda de încărcare a forței externe determină tipul de proces cu o dependență puternică de echipament
Încărcarea forțată externă a forjarii se bazează pe echipamente specializate, iar diferitele metode de încărcare corespund diferitelor procese: ciocanele de forjare realizează o deformare rapidă prin „sarcina de impact” (potrivit pentru forjare cu matriță deschisă și forjare cu matriță mică); Presele aplică încărcare lentă prin „presiune statică” (adecvată pentru forjare cu matrițe mari și forjare de precizie); Mașinile de forjare cu role realizează formarea pieselor de arbore lungi prin „deformare la rulare” (cum ar fi șine și arbori de oțel). Tonajul și precizia echipamentului determină în mod direct dimensiunea maximă și calitatea pieselor forjate.
4. „Linii de curgere fibroase” evidente în produsele finite cu proprietăți mecanice anizotrope
Liniile de curgere fibroase metalice formate prin forjare sunt distribuite de-a lungul formei componentei (de exemplu, liniile de curgere fibroase ale arborelui cotit se îndoaie cu forma manivelei). Proprietățile mecanice (rezistența la tracțiune, rezistența la impact) ale componentei de-a lungul direcției liniei de curgere sunt mult mai mari decât cele din direcția liniei de curgere transversală. Această „anizotropie” este una dintre caracteristicile de bază ale pieselor forjate superioare pieselor turnate și un factor cheie care trebuie luat în considerare în proiectare.
III. Legături cheie ale proceselor și clasificarea forjării
Procesele de forjare trebuie formulate pe baza proprietăților materialelor, cerințelor produsului și capacităților echipamentelor, incluzând în principal patru verigări: „pregătirea billetului – încălzire – deformare – tratare ulterioară”. Clasificările specifice sunt următoarele:
(I) Legături de proces de bază
1. Pregătirea preliminară: Punerea fundației pentru formare
Selectarea și pregătirea bilețelor: Selectați țagle, cum ar fi oțel rotund și oțel pătrat, în funcție de dimensiunea produsului finit. Tăiați țaglele prin tăiere, forfecare etc., pentru a vă asigura că eroarea de greutate a țaglelor este ≤5% (pentru a evita formarea insuficientă sau risipa de material); „Recoacerea cu sferoidizare” este necesară pentru țaglele de forjare la rece (pentru a reduce duritatea și a îmbunătăți plasticitatea).
Încălzire: țaglele de forjare la cald trebuie încălzite la temperatura țintă în cuptoarele de încălzire (cuptoare cu rezistență, cuptoare cu gaz). Controlați cu strictețe viteza de încălzire (pentru a evita crăparea țaglelor) și timpul de menținere (pentru a asigura o temperatură internă uniformă) pentru a preveni supraîncălzirea (granule grosiere) sau arderea (oxidarea severă a suprafeței).
2. Deformarea miezului: obținerea controlului formei și performanței
Formare cu forjare: Puneți țagla încălzită într-o matriță de forjare sau într-un echipament de forjare și obțineți deformarea prin încărcare simplă sau multiplă - forjarea cu matriță deschisă se bazează pe operațiunile muncitorilor pentru a forma țagla pe nicovală (potrivit pentru loturi mici dintr-o singură bucată și piese mari); Forjarea matrițelor forțează țagla să se formeze prin cavitatea matrițelor superioare și inferioare (potrivit pentru loturi medii și piese complexe); Forjarea de precizie necesită matrițe și prese de înaltă precizie pentru a obține direct produse finite aproape de formă.
Demolare și tăiere: După formare, forjarea matriței este scoasă, iar „flashul” (excesul de metal care revarsă cavitatea în timpul deformării) este îndepărtat printr-o matriță de tăiere; „Lubrificarea cu agent de degajare” este necesară pentru forjarea la rece (pentru a reduce uzura matriței și zgârieturile din țagle).
3. Tratamentul ulterior: optimizarea performanței și preciziei
Tratament termic: Efectuați tratament termic, cum ar fi normalizarea (rafinarea cerealelor), călirea și revenirea (îmbunătățirea rezistenței și tenacității) și călirea-călire (obținerea unei durități ridicate) în conformitate cu cerințele pentru a elimina stresul de forjare și a controla proprietățile mecanice.
Curățare și finisare: curățați suprafața prin șlefuire (înlăturarea depunerilor de oxid și îmbunătățirea durității suprafeței), decapare (curățarea stratului de oxid rezidual), etc.; Efectuați procesări ulterioare, cum ar fi șlefuirea și frezarea pieselor de precizie pentru a asigura precizia dimensională finală.
Inspecția calității: Asigurați calificarea produsului prin inspecția aspectului (fisuri de suprafață, reziduuri de flash), măsurători dimensionale (calibre, micrometre), încercări nedistructive (testare cu ultrasunete pentru defecte interne) și testare a proprietăților mecanice (testare la tracțiune, la impact).
(II) Procese speciale de forjare
Forjare pulbere: pulberea metalică este presată în țagle, apoi sinterizată și forjată. Combină avantajele metalurgiei pulberilor și ale forjarii, potrivite pentru piese mici cu rezistență ridicată și forme complexe (cum ar fi roți dințate și manșoane de rulmenți).
Forjare izotermă: Formată într-o matriță cu temperatură constantă, potrivită pentru „materiale dificil de deformat”, cum ar fi aliajele și superaliajele de titan. Poate reduce rezistența la deformare și poate asigura precizia formării (cum ar fi discurile de turbină cu motor aero).
Forjare cu matriță lichidă: metalul lichid este injectat în matriță și imediat presurizat. Combină avantajele turnării (forme complexe) și forjare (structură densă), potrivită pentru componente din aliaj de aluminiu și aliaj de magneziu (cum ar fi butuci de roți de automobile).


 Dalian Redmay bearing import & Export Co., Ltd.







 Contacteaza acum